

 熱燙銀箔水蜜桃一区二区三区
服務熱線
180-5003-0233
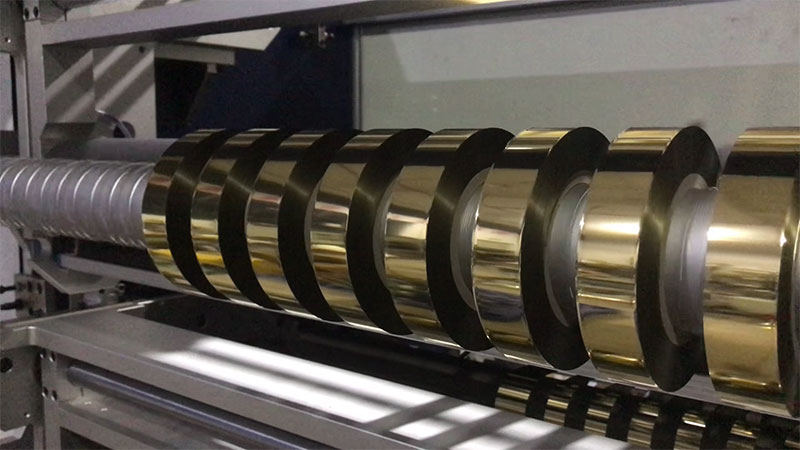
在冷燙膜的分切加工中,毛邊是最令人頭疼的質量缺陷之一。不同於普通薄膜,冷燙膜是一種由PET基膜、離型層、金屬鍍層和膠粘層構成的多層複合結構,厚度往往隻有12至30微米。各層之間的硬度與韌性差異懸殊,金屬鍍層硬而脆,離型層軟而韌,這使得分切過程稍有偏差,邊緣便容易出現鋸齒狀毛刺或微小裂紋。
毛邊的危害是連鎖性的。帶有毛邊的冷燙膜在後續燙金工序中,離型層無法均勻剝離,導致燙印圖案缺筆斷畫;脫落的金屬碎屑和塗層粉塵會汙染燙金版,形成“飛金”“掉粉”等瑕疵;嚴重時,邊緣的微小缺口在張力作用下擴展,直接造成斷箔停機。因此,理解毛邊的成因並建立係統性的解決思路,是冷燙膜分切環節的核心課題。

一、刀具係統:毛邊產生的第一現場
在冷燙膜分切的各類毛邊成因中,刀具狀態是最直接、最高頻的因素。行業經驗表明,90%以上的突發性毛邊問題源於刀具狀態不佳。
鈍化的刀片無法利落地“切斷”箔材,而是以“擠斷”或“撕斷”的方式分離蜜桃APP免费观看。冷燙膜的金屬鍍層在鈍刀擠壓下首先產生微觀裂紋,隨後離型層被拉伸撕裂,切口邊緣因此呈現出不規則的鋸齒狀。操作人員若用放大鏡觀察刀刃,往往能發現微小的缺口或明顯的磨損痕跡,這些缺陷在高速運轉中會被不斷放大。
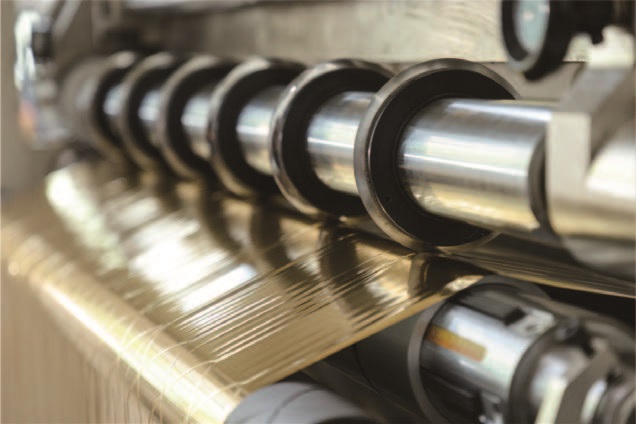
除了刀片本身的鋒利度,兩個容易被忽視的參數同樣關鍵。其一是上下刀的咬合量。咬合量過小,蜜桃APP免费观看無法被幹淨剪斷,會出現“連絲”現象;咬合量過大,則過度擠壓切口,造成“壓白邊”和邊緣起毛。對於冷燙膜這類薄型蜜桃APP免费观看,咬合量通常需要控製在0.02至0.05毫米之間,追求“似碰非碰”的微間隙狀態。其二是刀軸的跳動。刀軸徑向跳動超過0.02毫米時,刀刃在切割瞬間的壓力便不再穩定,切出的邊緣會呈現周期性波浪狀毛刺。一台使用兩年的水蜜桃一区二区三区,刀軸跳動量可能達到0.08毫米,遠超合理範圍,而這種微米級的抖動肉眼根本無法察覺。
解決之道在於建立嚴格的刀具管理製度。根據分切蜜桃APP免费观看的厚度和塗層特性,預算刀片的更換周期,在出現磨損征兆前主動更換,而非等到毛邊出現再被動處理。鍍層刀具如金剛石塗層刀片能將刃口精度保持在±1微米,壽命是傳統刀具的四倍以上,對於高價值冷燙膜而言,刀具成本的增加遠低於毛邊導致的降級損失。每次換刀後,必須用千分表校驗刀尖跳動量,並將咬合量納入每兩小時的複測清單,以應對機架熱脹冷縮帶來的參數漂移。

二、張力控製:收卷端麵的“定盤星”
張力是分切過程中最活躍的變量,也是毛邊問題的“隱性推手”。張力波動與毛邊之間存在著惡性循環的關係:張力不穩導致蜜桃APP免费观看在切割區抖動,切出的邊緣參差不齊;毛邊產生的碎屑堆積在導輥上,又進一步幹擾走料路徑,加劇跑偏和切割偏差。
對於冷燙膜而言,張力控製麵臨雙重挑戰。基材極薄且帶有膠層,張力過大如同拉扯蛛絲,會使PET基膜發生不可逆的拉伸變形,切口區域的蜜桃APP免费观看在拉伸狀態下被切割,邊緣必然毛糙;張力過小則箔帶在切區抖動,收卷鬆散起皺。行業推薦的冷燙膜分切張力通常在1.5至3牛/平方毫米之間,但真正關鍵的是錐度張力策略——隨著收卷卷徑增大,張力按預設曲線遞減,避免外層張力擠壓內層導致褶皺。
另一個容易被忽視的維度是幅寬方向的張力分布。實測數據表明,同一卷冷燙膜在進入刀口前,中間區域與邊緣區域的張力可能存在顯著差異。靠近切邊位置的張力如果偏低,蜜桃APP免费观看在切割點無法保持足夠的挺度,刀刃施加的剪切力會轉化為拉伸力,毛邊因此產生。這意味著,單純調整總張力值往往不夠,還需要關注導輥平行度、壓輥壓力均衡性等影響橫向張力分布的機械因素。

三、靜電與粉塵:看不見的“毛邊幫凶”
冷燙膜高速分切時,摩擦產生的靜電是一個隱蔽卻持續起作用的破壞因素。PET基材是優良的絕緣體,靜電電荷在箔麵不斷累積,吸附切割過程中產生的微小鋁粉和塑料粉塵。這些顆粒如果僅僅停留在表麵,尚可通過後續清潔去除;但更危險的情況是,它們被卷入刀口或收卷層間,反複壓入新切的邊緣,形成“二次毛刺” 。
這種二次毛刺的頑固之處在於,它並非刀具或張力的問題,單純調整工藝參數無法根除。它的根源是環境汙染與靜電吸附的耦合作用。在濕度較低的車間環境中,靜電問題會顯著加劇;溫度過高則使箔材柔韌性增加,切割時更容易產生粘連和拉絲。
解決這一問題的核心手段是“消電與除塵並舉” 。在分切點附近安裝離子風棒,利用電離空氣中和箔麵電荷,是消除靜電吸附的有效方式。與此同時,在切割點形成局部清潔區,通過高壓氣簾吹走並吸附切割產生的微粒碎屑,防止其被卷入膜卷。此外,保持車間溫度在20至25攝氏度、濕度在50%至60%之間,能從環境層麵降低靜電產生的概率。清潔導輥和壓輥表麵,確保無積塵或膠漬殘留,同樣是預防二次毛刺的日常必要措施。
四、係統性思維:從“救火”到“預防”
冷燙膜分切毛邊問題的複雜性在於,上述因素並非孤立起作用。一台水蜜桃一区二区三区上,鈍化的刀片加上偏大的張力,會放大毛邊程度;毛邊碎屑的堆積又會導致跑偏,跑偏使箔帶斜切入刀,進一步加重切割缺陷。這種多因素耦合的特性,決定了“頭痛醫頭”式的臨時調整往往反複發作。
建立係統性預防機製,需要從三個層麵入手。在設備層麵,高剛性刀軸設計、伺服驅動的自動對刀係統、在線視覺質檢與閉環補償等技術的應用,正在將分切質量從“依賴經驗”轉向“依賴精度”。在工藝層麵,將刀片更換周期、咬合量校驗、張力參數複核納入標準化作業流程,用製度替代手感。在環境層麵,溫濕度控製與靜電消除應被視為與刀具、張力同等級別的工藝參數,而非可有可無的輔助手段。
冷燙膜分切的質量,最終取決於對微米級精度的持續把控。一卷分切精良的冷燙膜,邊緣應平整光滑,無肉眼可見的毛刺或鋸齒,收卷端麵如刀切般整齊。這既是對分切設備的考驗,更是對生產管理精細程度的檢驗。