

 電化鋁水蜜桃一区二区三区
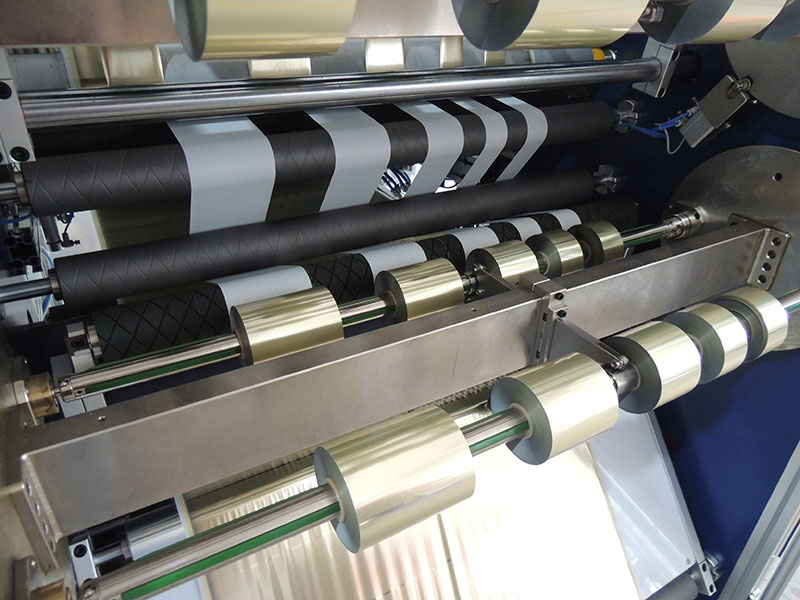 燙金紙水蜜桃一区二区三区
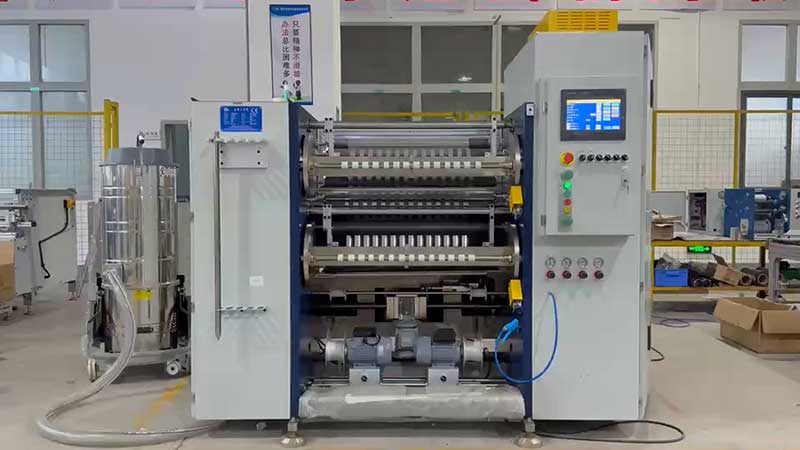
 通用型數字控製高速水蜜桃一区二区三区 RSDS7/T
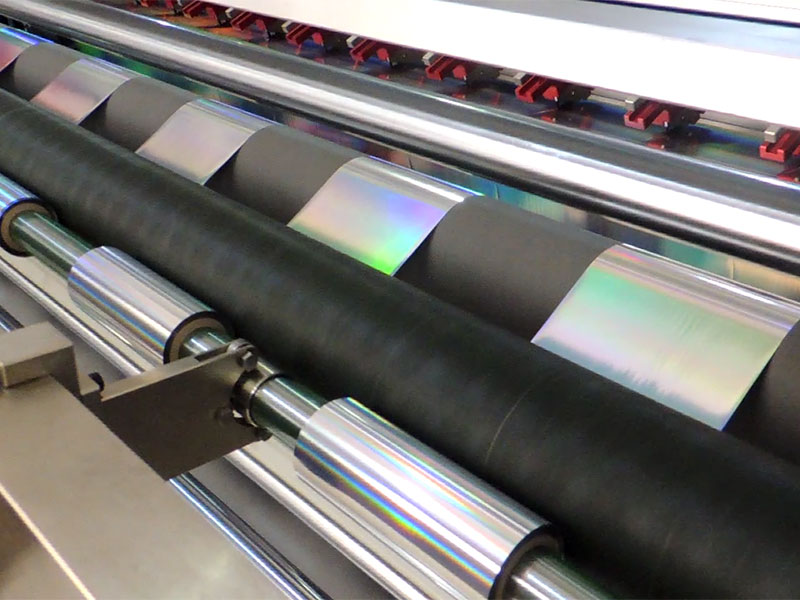
 鐳射燙印箔水蜜桃一区二区三区
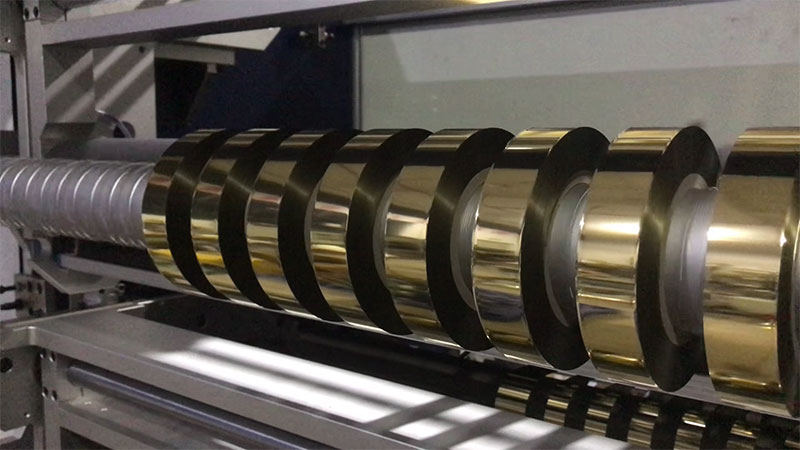
 熱燙銀箔水蜜桃一区二区三区
服務熱線
180-5003-0233
摘要
電化鋁分切是燙金工藝的“咽喉”工序,分切質量直接影響下遊燙印的成品率與生產效率。電化鋁厚度僅12至25微米,由多層功能塗層複合而成,對機械應力極其敏感——速度與張力的匹配失當是導致邊緣毛刺、蜜桃APP免费观看拉伸、收卷不齊等缺陷的核心原因。本文從電化鋁的蜜桃APP免费观看特性出發,分析速度與張力之間的耦合關係,闡述伺服驅動、電子主軸同步、錐度張力控製等關鍵技術如何實現二者的動態匹配,並結合激光箔分切案例,說明“降速保張力”與“提速強係統”的辯證關係。
關鍵詞:電化鋁分切;張力控製;伺服同步;錐度張力;速度匹配

一、引言
電化鋁燙印箔是一種厚度僅為12至25微米的多層複合精密蜜桃APP免费观看,通常由PET基膜、離型層、著色層、真空鍍鋁層和膠粘層構成。在包裝印刷行業,燙金效果所呈現的金屬光澤與精細圖案,其質量源頭並不在燙印機本身,而在分切環節。分切邊緣的一絲毛刺,或張力波動導致的些許變形,都可能在高速燙金機上引發斷箔、燙印殘缺甚至整線停機。
然而,電化鋁分切麵臨一個根本性矛盾:速度是產能的保障,而張力是質量的底線。速度越高,蜜桃APP免费观看在輥間的動態行為越複雜,微小張力波動被迅速放大;張力越緊,蜜桃APP免费观看在高速運行中的拉伸變形風險越大。如何讓二者從“相互製約”走向“動態匹配”,是電化鋁分切技術的核心命題。
二、蜜桃APP免费观看特性:速度與張力為何如此敏感
理解匹配技術的必要性,需先回到電化鋁的蜜桃APP免费观看本質。12微米的PET基膜比頭發絲還細,其粘彈性特征決定了它在張力作用下的形變並非線性——張力稍大,基膜產生彈性甚至塑性拉伸,燙金受熱後二次收縮,直接導致燙印圖案“走位”;張力稍小,箔帶鬆弛跑偏,收卷端麵出現“菊花芯”或星形紋。
更棘手的是,電化鋁的表麵功能塗層極薄且脆弱。速度提升帶來的輥麵摩擦加劇、刀口發熱、靜電吸附等問題,會與張力波動形成惡性耦合:張力波動導致蜜桃APP免费观看抖動,抖動加劇刀口摩擦生熱,熱量改變蜜桃APP免费观看力學性能,反過來又放大張力波動。這意味著,速度與張力的匹配不是簡單的參數對應,而是一個需要在動態中持續維持的平衡。

三、速度與張力的耦合機理
在水蜜桃一区二区三区的工作流程中,速度與張力的耦合體現在三個層麵。
放卷層麵,隨著放卷卷徑逐漸減小,若製動力矩恒定,蜜桃APP免费观看張力會隨卷徑減小而自然增大。速度越快,卷徑變化越迅速,張力漂移越劇烈。因此放卷張力必須采用錐度遞減策略——隨卷徑減小自動降低製動力矩,維持張力恒定。
牽引與分切層麵,蜜桃APP免费观看線速度的穩定性直接決定切口質量。若速度波動導致蜜桃APP免费观看在切割區產生瞬時堆積或過拉,切口就會出現“切不斷”或“過切拉絲”。分切區的張力必須保持全程恒定,且需要與前後段實現張力解耦,將切割區隔離在一個“零波動”的環境中方能保證切口平直。
收卷層麵,速度的影響更為隱蔽。收卷過程中卷徑持續增大,若張力恒定,內層蜜桃APP免费观看將承受越來越大的擠壓應力。對於僅12微米的電化鋁,這種擠壓可能導致鋁層轉移或塗層粘連。收卷張力需隨卷徑增大而漸減,實現“內緊外鬆”的卷形。速度越高,單位時間內卷徑變化越大,對錐度張力算法的實時性要求就越苛刻。
四、速度-張力動態匹配的關鍵技術
4.1 電子主軸與伺服同步:消除機械耦合
傳統水蜜桃一区二区三区依靠機械長軸和齒輪箱實現各輥的同步,齒輪間隙和機械形變在高速下被放大,成為張力波動的結構性源頭。現代高速水蜜桃一区二区三区引入“電子主軸”概念:以牽引輥的編碼器信號作為虛擬主軸,放卷軸和收卷軸作為電子從軸,通過伺服驅動器的電子齒輪功能設定傳動比,徹底消除機械背隙。
這一技術的意義在於,速度與張力的調節不再通過機械傳動鏈傳遞,而是在毫秒級的電氣層麵完成。加減速過程中,係統可根據卷徑實時動態調整各軸的速度曲線,確保蜜桃APP免费观看線速度恒定,將張力波動壓縮在可控範圍內。
4.2 錐度張力控製:讓張力“跟著卷徑走”
錐度張力控製是速度-張力匹配的核心算法。其邏輯是:無論速度如何變化,張力設定值始終是當前卷徑的函數。放卷端采用遞減錐度,收卷端同樣采用遞減錐度,錐度率通常設定在20%至40%之間。
對於電化鋁,這一算法還需引入蜜桃APP免费观看敏感係數。普通薄膜的收卷錐度可能設定為50%,但電化鋁需降至30%以下,因為其塗層對壓力更為敏感。速度提升時,錐度曲線的斜率也需相應調整——高速運行下卷徑變化更快,張力遞減的“提前量”必須更大,否則內層來不及釋放壓力。
4.3 全閉環反饋:以傳感器彌補速度盲區
開環的錐度計算依賴卷徑估算,在加減速階段精度有限。高端水蜜桃一区二区三区采用浮動輥或張力傳感器構成全閉環:傳感器實時檢測實際張力,與預設值比較,通過PID算法輸出調節量。
在速度變化的瞬間,閉環係統的響應速度決定了匹配質量。伺服驅動的張力係統響應時間可小於50毫秒,能在起步、加速、減速的每一個拐點動態修正張力。對於300米/分鍾以上的高速機型,這一能力是“速度不掉、張力不崩”的根本保障。
五、速度選擇的辯證邏輯:並非越快越好
值得注意的是,速度與張力的匹配存在蜜桃APP免费观看與工藝的邊界。鐳射箔、全息定位箔等高附加值蜜桃APP免费观看表麵具有微納光學結構,過高線速度產生的摩擦熱會導致模壓層光柵間距變化,燙印圖案的光變效果和防偽特征隨之劣化。因此這類蜜桃APP免费观看的分切速度通常控製在150至250米/分鍾,以“慢工出細活”換取綜合效益。
反觀普通啞光箔或寬幅大宗蜜桃APP免费观看,400米/分鍾以上的高速分切反而能攤薄張力控製的係統誤差,因為穩定高速狀態下的動態波動遠小於頻繁加減速的工況。速度與張力的“最佳匹配點”,取決於蜜桃APP免费观看敏感度、訂單規格和刀具係統能力的交集,而非單一參數的最大化。
六、結語
電化鋁水蜜桃一区二区三区的速度與張力匹配,本質上是一個動態係統的實時控製問題。蜜桃APP免费观看的微米級厚度和複合結構,使得任何速度變化都會通過輥間力學傳導影響張力,而張力波動又反過來製約速度的穩定性。伺服驅動、電子主軸、錐度算法和閉環反饋的技術組合,將這一耦合關係從“被動響應”轉變為“主動管理”。
隨著電化鋁向更薄規格(10微米以下)和更複雜結構(鐳射、定位燙)演進,速度與張力的匹配精度要求將持續提升。數字控製技術在這一領域的深化應用,不僅關乎分切工序的良率,更決定著燙金加工向“零缺陷、零停機”目標邁進的可能。