

 電化鋁水蜜桃一区二区三区
 燙金紙水蜜桃一区二区三区
 鐳射燙印箔水蜜桃一区二区三区
 熱燙銀箔水蜜桃一区二区三区
 煙包燙金箔水蜜桃一区二区三区
服務熱線
180-5003-0233
在燙金工藝的鏈條中,分切環節往往不像燙印主機那樣引人注目,卻扮演著“咽喉”般的角色。燙金箔(電化鋁)通常由12至30μm的PET基膜、離型層、鍍鋁層和膠層複合而成,材質極薄且脆弱。一旦分切邊緣出現毛刺、翻邊或“荷葉邊”,在高速燙金時就會引發“飛金”、斷箔甚至整線停機,直接拖累生產效率與成品良率。
麵對市場上從十幾萬到上百萬不等的分切設備,如何做出精準的選型決策?核心在於抓住分切方式、張力控製、糾偏精度這三大命脈,再結合自身的材料特性與訂單結構進行匹配。

一、分切方式:圓刀與平刀的“路線之爭”
選型的第一步,是判斷該用圓刀還是平刀。兩者的核心差異在於剪切式與壓切式的受力原理不同。
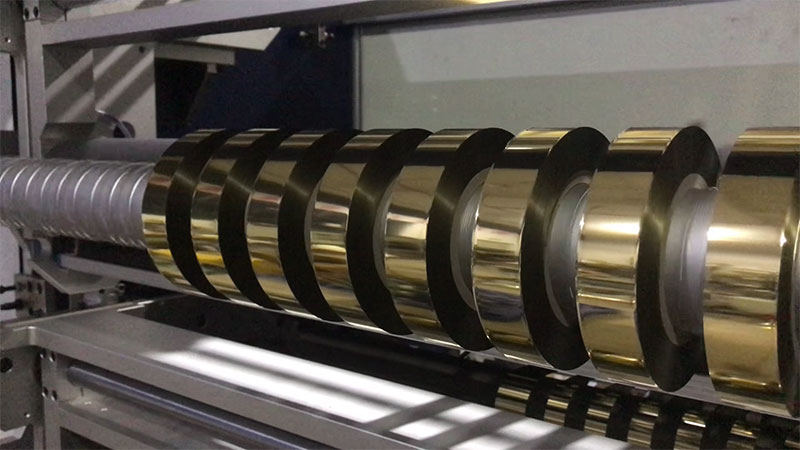
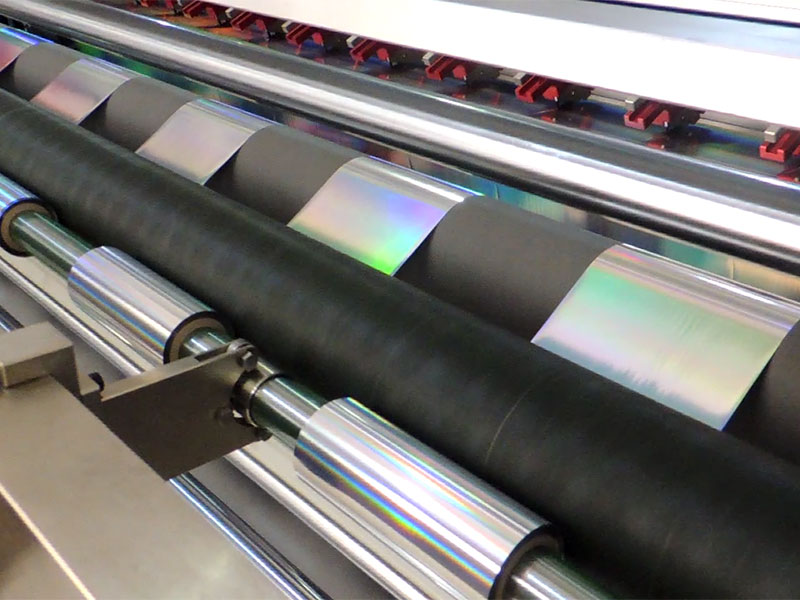
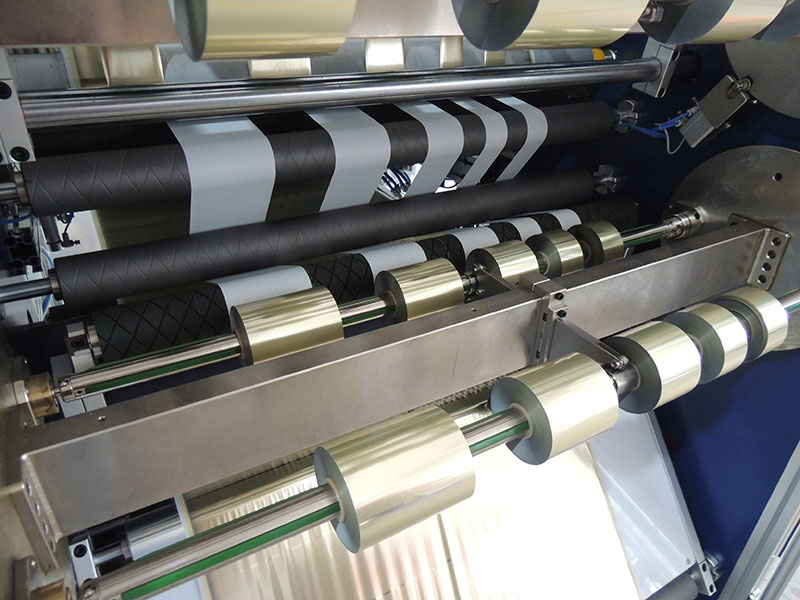
圓刀(剪切式分切)是燙金箔場景的絕對首選。 上下圓刀錯位旋轉,原理類似剪刀,切口光滑、無擠壓變形,幾乎不產生鋁粉和碎屑。對於厚度≤12μm的超薄燙金箔、鐳射箔或光學裝飾箔,圓刀幾乎是唯一選擇。選定圓刀後,還需確認兩個精度參數:側向間隙應控製在箔厚的5%–10%,通常約0.02–0.05mm;刃口角度建議15°–30°的小刃角,配合鏡麵拋光(粗糙度Ra≤0.1μm),才能真正“切開”而非“擠開”箔材。刀具材質優先選硬質合金(鎢鋼)或金剛石塗層。
平刀(壓切式)僅適合厚度≥30μm的厚箔或極小批量試製。 平刀垂直下壓,容易在箔邊留下壓潰痕跡,切割含鋁粉層時刀口易崩刃、產生粉塵汙染箔麵。看似刀模便宜,但停機換刀和廢品率上升的綜合成本往往更高。

二、張力控製:薄材分切的“生命線”
12μm的PET基膜比頭發絲還細,張力失控就意味著基膜被拉伸變形,後續燙金時套印不準,出現“走位”或金線斷裂。
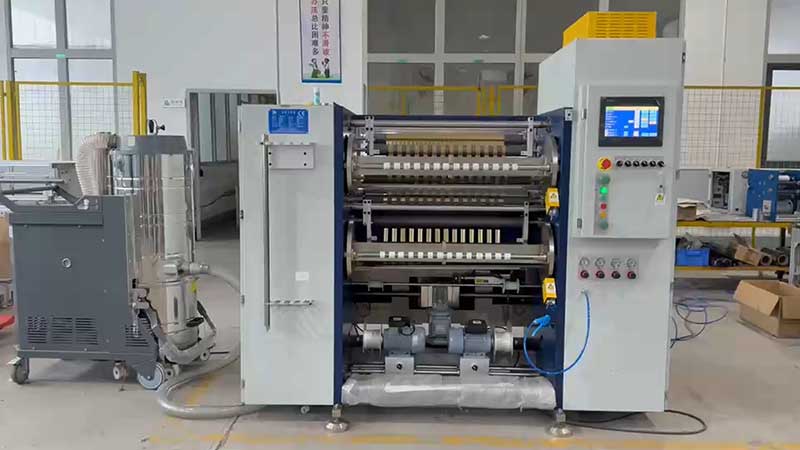
必須選擇閉環張力控製係統,開環或磁粉離合器機型要謹慎。 磁粉離合器反應滯後,容易造成內鬆外緊;伺服電機驅動的閉環係統響應速度可達毫秒級,張力波動能控製在0.5N以內。一個容易被忽略的關鍵技術是錐度張力控製。收卷時卷徑不斷增大,若張力恒定不變,外層箔卷會像緊箍咒一樣擠壓內層,導致鋁層轉移或粘連。好的係統會按預設曲線(通常15%–25%的張力遞減率)自動減小張力,讓內外層受力均勻。應用這一策略後,端麵不齊類廢品率可降低40%–60%。
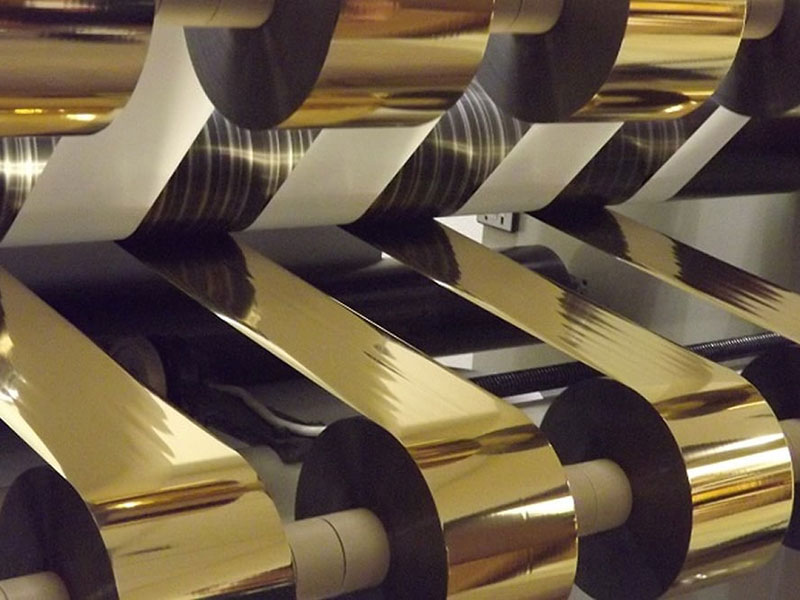
對於多軸同時收卷的窄條分切,滑差軸是實用配置,能對每個收卷工位獨立調節,避免各卷因厚度微小差異而鬆緊不一。

三、糾偏精度與結構匹配:從“能切”到“切得齊”
箔帶在走料過程中一旦橫向跑偏,刀刃切割位置就會偏移,必然出現一側毛邊、一側毛少的不均勻現象。糾偏係統(EPC)精度應達到±0.1mm以內,高端機型可做到±0.05mm。光電或CCD傳感器實時掃描箔帶邊緣,驅動執行機構校正,響應時間最好在50ms以內。除了糾偏係統本身,走料路徑的機械精度同樣重要,所有導輥的平行度若偏差過大,糾偏係統再好也救不回來。
根據箔寬選擇機型側重: 寬幅分切(>800mm)重剛性,處理1600mm級別的寬幅母卷時,刀軸在重壓下中間容易產生微小彎曲,導致“中間切不透、兩邊切過頭”,需優先選擇加厚合金鋼牆板和大直徑刀軸的設備。窄幅分切(<50mm)重排刀精度,手動鎖刀極易因鎖緊力不均導致尺寸偏差,建議選配液壓鎖刀係統或高精度滑差軸。
四、輔助係統:不可忽視的“細節殺手”
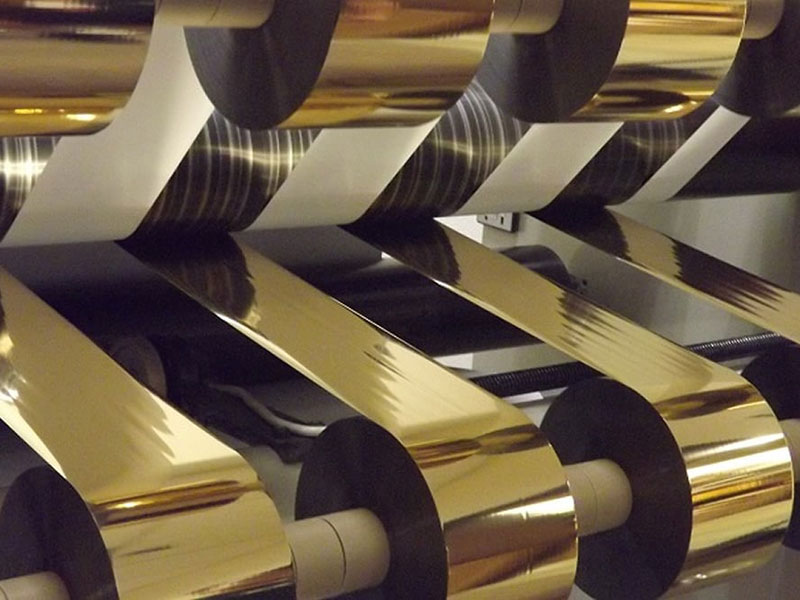
分切時切邊會產生微小鋁粉和粉塵,若粘附在箔麵上,燙金時就會形成“麻點”導致廢品。設備應配備多級除塵裝置,如接觸式粘塵輥與非接觸式離子風刀/吸風口相結合。同時,在收放卷處安裝靜電消除棒,防止靜電吸附灰塵。
選型前的自我診斷
在接觸供應商之前,先明確三個問題:主要處理哪種燙金箔?(普通箔、鐳射箔還是全息箔,厚度範圍如何);日均分切量有多大?(決定對速度和自動化程度的要求);訂單規格是單一還是多變?(頻繁換單的場景下,液壓鎖刀或自動排刀係統的價值會顯著放大)。
參數表上的數字再漂亮,也不如一次實地試切有說服力。帶上常用的燙金箔蜜桃APP免费观看,觀察分切斷麵是否光滑無毛絮、收卷端麵是否整齊如“鏡麵”,這比任何宣傳都更能說明設備的真實水平。