服務熱線
180-5003-0233
 條碼打印機碳帶水蜜桃一区二区三区張力控製
本文係統梳理碳帶分切張力控製的核心要求、主流技術方案與實操調試方法,為設備選型與工藝優化提供參考。...
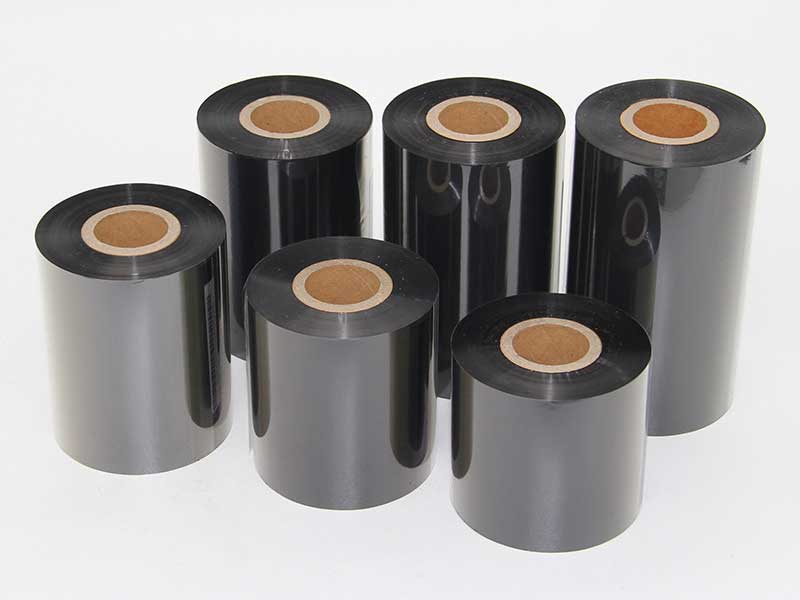 條碼打印機碳帶水蜜桃一区二区三区收卷整齊度
端麵參差、塔形卷曲、邊緣錯位,輕則影響包裝運輸,重則在打印機中引發跑偏、褶皺甚至斷帶。收卷整齊度,從來不是麵子工程,而是碳帶品質的“裏子”。...
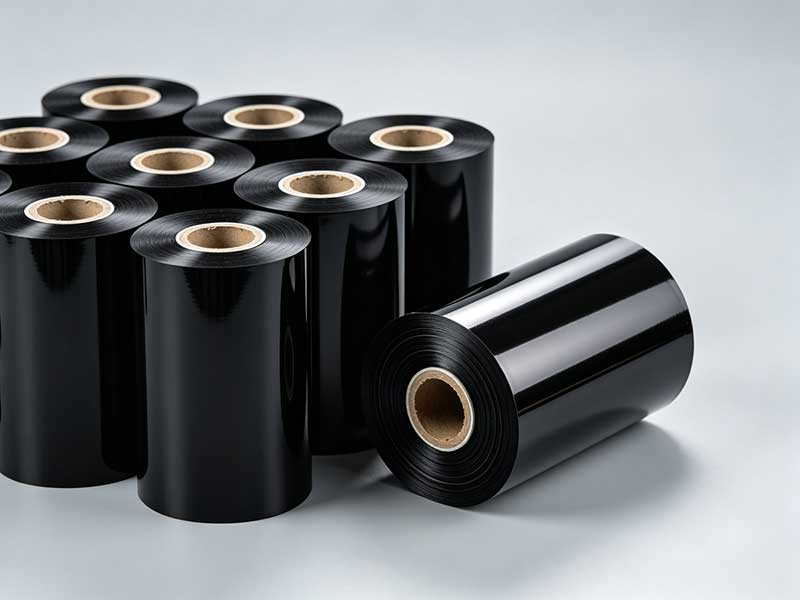 條碼打印機碳帶水蜜桃一区二区三区分切精度
分切精度,這個在規格書上往往隻占一行數字的指標,實則是碳帶品質的隱形掌控者。...
 條碼打印機碳帶水蜜桃一区二区三区適用碳帶類型
條碼碳帶按塗層配方主要分為蠟基、混合基和樹脂基三類,這也是水蜜桃一区二区三区需要處理的主流蜜桃APP免费观看。...
條碼打印機碳帶水蜜桃一区二区三区的核心功能一台碳帶水蜜桃一区二区三区的核心功能,正是圍繞“切得準、卷得穩、跑得快”這三個維度展開的技術體係。...
條碼打印機碳帶水蜜桃一区二区三区怎麽選?市麵上的水蜜桃一区二区三区從幾萬到幾十萬不等,參數五花八門,到底怎麽選?本文從實際使用場景出發,梳理一條清晰的選型思路。...
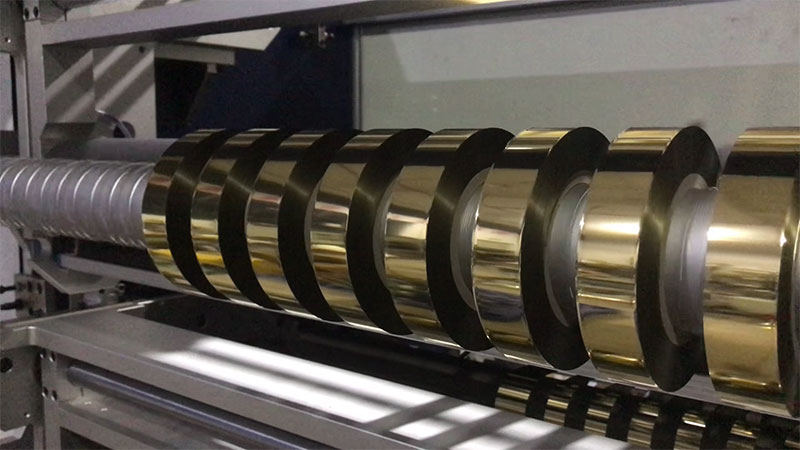 燙印箔水蜜桃一区二区三区張力不穩怎麽解決
解決張力不穩,需要從“診斷病因”入手,再進入放卷段、收卷段和動態補償的係統性調優。...
 燙印箔水蜜桃一区二区三区收卷端麵不齊的原因
張力控製失穩和收卷壓輥狀態不佳才是絕大多數問題的根源。以下從張力、壓輥、機械精度及切刀係統幾個維度,係統梳理端麵不齊的成因。...
 燙印箔水蜜桃一区二区三区分切精度差怎麽調
實際上,分切精度是一個由刀具幾何精度、張力穩定性、走料路徑對中度共同決定的綜合結果,任何單一維度的調整都難以根治。...
電化鋁水蜜桃一区二区三区速度與張力匹配技術數字控製技術在這一領域的深化應用,不僅關乎分切工序的良率,更決定著燙金加工向“零缺陷、零停機”目標邁進的可能。...
 電化鋁水蜜桃一区二区三区糾偏係統技術要點
糾偏係統作為水蜜桃一区二区三区的“方向盤”,其技術要點遠不止調好傳感器那麽簡單——它涉及檢測精度、執行響應、張力協同與機械基準的係統性配合。...
 電化鋁水蜜桃一区二区三区分切精度提升方法
本文從刀具精細化管理、張力閉環優化、走料路徑與糾偏係統校準、以及操作標準化四個維度,係統梳理電化鋁水蜜桃一区二区三区分切精度的提升方法,為相關技術人員提供可落地的實踐參考。...
燙金箔水蜜桃一区二区三区分切精度不穩的原因本文將係統梳理分切精度不穩的核心成因,並提供相應的排查思路。...
燙金箔水蜜桃一区二区三区張力控製常見故障排查時應先判定問題出在放卷段還是收卷段,再有針對性地調整參數或更換部件,而非盲目更換傳感器或控製器。...
燙金箔水蜜桃一区二区三区收卷不齊怎麽解決很多人遇到收卷不齊,第一反應是去調糾偏傳感器或移動導輥,但實際經驗表明,張力控製失穩和收卷壓輥狀態不佳才是八成以上問題的根源。...